En kompressor som går några timmar för länge, lastar och avlastar i onödan eller läcker tryckluft kan skapa kostnader långt innan någon ser ett tydligt fel. Den här fallstudie om kompressorövervakning visar hur ett industriföretag kan gå från manuella avläsningar och reaktiv service till löpande insikt i drift, energianvändning och avvikelser.
Exemplet bygger på ett anonymiserat, typiskt industriscenario. Det illustrerar ett vanligt arbetssätt för verksamheter med flera kompressorer, varierande produktion och begränsad tid för ronder. Utfallet beror alltid på anläggningens skick, styrning och produktionsmönster, men principerna är direkt användbara i många miljöer.
Utgångsläget: driften fungerade, men ingen såg helheten
Anläggningen hade tre skruvkompressorer som tillsammans försörjde produktionen med tryckluft. En äldre kompressor fungerade som basmaskin, en nyare enhet tog topparna och den tredje fanns som reserv. Driftteamet följde tryck och drifttimmar vid planerade ronder, medan energiförbrukningen syntes först i månadens energirapport.
Det fanns inga återkommande totalstopp. Ändå upplevde ansvariga att energikostnaden var högre än väntat och att kompressorerna ibland gick under tider då produktionen stod stilla. När trycket föll fick personalen ofta informationen från verksamheten först när det redan påverkade utrustning på golvet.
Problemet var alltså inte brist på data. Det fanns tryckgivare i vissa delar av systemet, information i kompressorernas lokala styrningar och elmätning i fastighetens elcentral. Problemet var att data låg i olika system, visades på olika platser och sällan användes för att fatta beslut i rätt tid.
Målet var tydlig kontroll, inte fler skärmar
Projektets mål formulerades enkelt: driftteamet skulle snabbt kunna se om kompressorsystemet levererade rätt tryck, använde rimligt mycket energi och betedde sig som förväntat. De behövde också få larm vid verkliga avvikelser utan att skapa en ström av notiser som ingen hinner hantera.
För att få en rättvis bild behövde övervakningen omfatta mer än själva kompressorn. En maskin kan vara tekniskt frisk och ändå driva ett ineffektivt tryckluftssystem. Därför följdes både energin in till kompressorerna och resultatet ut i nätet.
Mätpunkterna valdes utifrån tre frågor: Hur mycket energi används? Vilket tryck når verksamheten? När förändras beteendet?
Mätning som speglar verklig drift
I lösningen ingick elmätare på respektive kompressor, tryckgivare vid kompressorrum och vid en kritisk förbrukningspunkt samt avläsning av driftsignaler från kompressorernas styrsystem. Där det var relevant samlades även information om temperatur och fukt i kompressorrummet, eftersom hög temperatur kan öka belastningen och påverka både verkningsgrad och livslängd.
Sensorerna skickade värden via trådlös kommunikation och befintliga industriella gränssnitt. Det gjorde att installationen kunde genomföras stegvis, utan att bygga ett parallellt kabelnät genom anläggningen. För vissa signaler passade Modbus eller PLC-anslutning bäst. För fristående mätpunkter var långräckviddig trådlös kommunikation ett praktiskt alternativ.
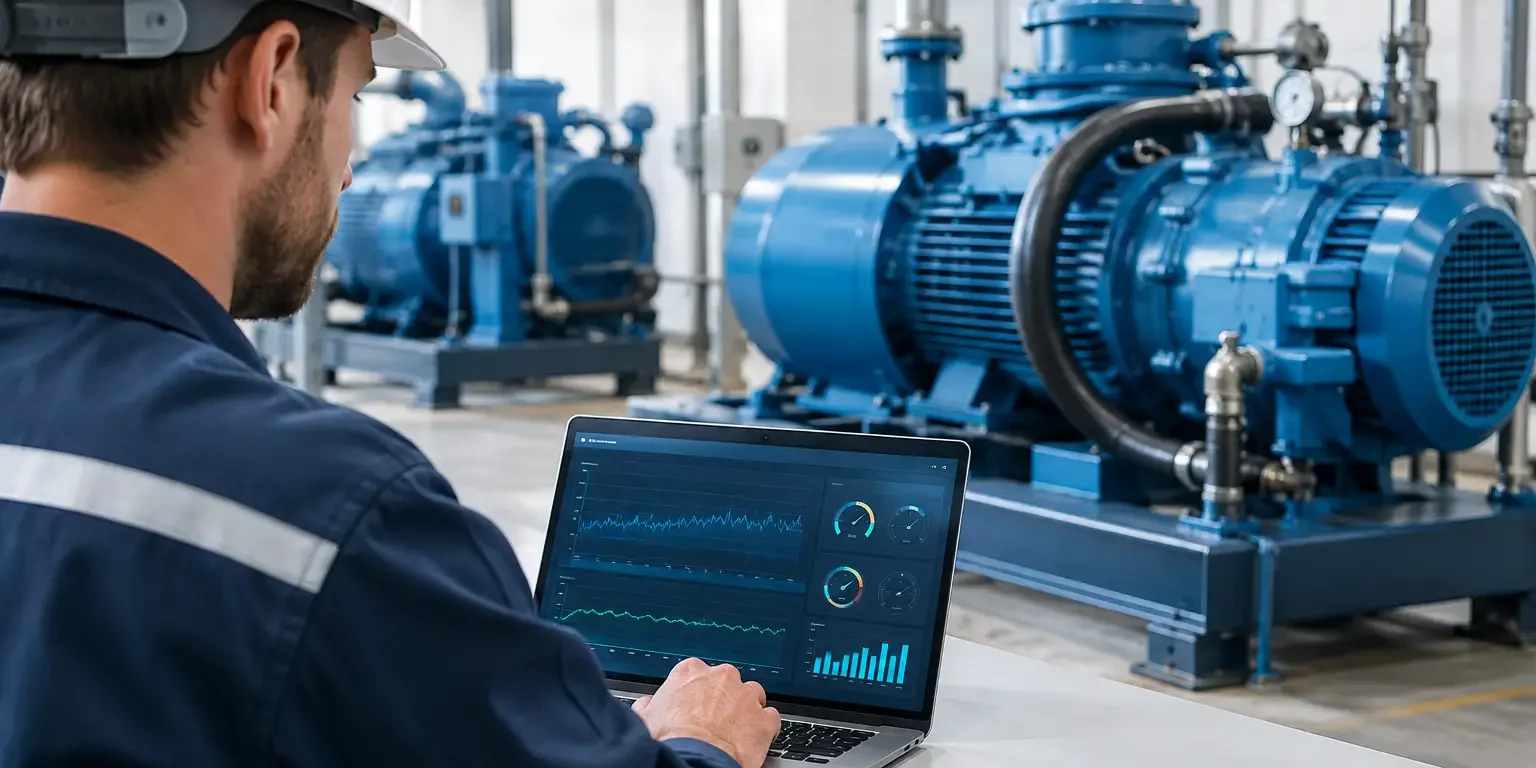
Det avgörande var inte vilket protokoll som användes, utan att all information hamnade i samma vy. I en gemensam dashboard kunde driftteamet se tryck, effekt, drifttid och larmstatus per kompressor samt jämföra dem med produktionens scheman.
Fallstudie om kompressorövervakning: vad data visade
Redan under de första veckorna syntes ett tydligt mönster. Basmaskinen gick nattetid, trots att produktionen var avstängd. Trycket föll långsamt under dessa timmar, varpå kompressorn startade för att återställa nivån. Det tydde på läckage eller förbrukning utanför planerad drift.
Tidigare hade detta varit svårt att upptäcka. En rond på morgonen visade normalt tryck, och kompressorn såg ut att fungera. Med tidsserier kunde teamet i stället se exakt när trycket började falla, hur ofta maskinen startade och vilken effekt som drogs under varje återfyllning.
Nästa observation var att toppkompressorn kopplades in oftare än produktionsvolymen motiverade. Efter kontroll upptäcktes att tryckbörvärdet var satt högre än vad flera processer behövde. Den höga trycknivån ökade både energianvändningen och sannolikheten för läckage.
Det fanns också korta perioder med ovanligt många lastnings- och avlastningscykler. De sammanföll med skiftbyten och vissa produktionsmoment. Genom att jämföra med signaler från produktionen blev det möjligt att skilja normal variation från onödig pendling i systemet.
Från larm till en tydlig åtgärd
Larmen konfigurerades inte enbart för ett fast minimalt tryck. Ett sådant larm kan vara nödvändigt, men det reagerar först när verksamheten redan riskerar att påverkas. I stället skapades även larm för avvikande driftmönster: ovanligt hög effekt vid låg belastning, drift utanför planerad produktionstid och återkommande tryckfall i nätet.
Det gav personalen möjlighet att undersöka orsaken innan situationen blev akut. Ett larm om nattdrift ledde exempelvis till en riktad läcksökning. Ett larm om hög temperatur i kompressorrummet visade att ventilationen inte alltid följde kompressorns driftläge. Båda frågorna kunde lösas planerat och dokumenteras i driftarbetet.
Här finns en viktig avvägning. För känsliga larm skapar osäkerhet och larmtrötthet. För grova gränser gör att avvikelser missas. Därför bör larmnivåer ses som något som förfinas när anläggningens normala mönster blir tydligt, inte som en inställning som sätts en gång och sedan glöms bort.
Resultatet: bättre beslut i vardagen
Efter att data hade samlats in och följts upp kunde verksamheten prioritera sina åtgärder bättre. Läcksökning genomfördes där nattprofilen visade störst potential. Trycknivån justerades i samråd med produktionen. Kompressorernas styrning sågs över för att minska onödiga starter och få en mer lämplig fördelning mellan bas-, topp- och reservmaskin.
Den största förändringen var ändå arbetssättet. Driftansvarig behövde inte längre vänta på energifakturan eller en felanmälan för att ana att något hade förändrats. Data blev ett underlag för dagliga beslut: Ska en läcka prioriteras? Har trycket ändrats efter en ombyggnad? Går reservmaskinen oftare än den ska? Behöver service planeras tidigare?
För ledningen skapade rapporteringen en tydligare koppling mellan tekniska åtgärder och ekonomiska konsekvenser. Det blev enklare att motivera underhållsinsatser när man kunde visa driftmönster över tid, i stället för att enbart hänvisa till enstaka observationer.
Så bygger ni en lösning som fungerar över tid
Börja med de beslut ni vill kunna fatta, inte med en lång lista av möjliga sensorer. För en mindre anläggning kan effektmätning, tryck vid rätt punkt och driftsignal räcka långt. För en större eller mer kritisk miljö kan även flöde, luftkvalitet, temperatur, kompressorns interna larm och produktionsdata behövas för att förstå helheten.
Säkerställ också att data kan leva vidare när systemet förändras. Många verksamheter har kompressorer från olika fabrikat, äldre styrsystem och flera kommunikationslösningar. En plattform som kan ta emot data från exempelvis LoRaWAN, PLC, SCADA, Modbus och MQTT minskar behovet av att ersätta fungerande utrustning enbart för att kunna övervaka den.
Det är klokt att börja med ett avgränsat område och utvärdera mönstren tillsammans med driftpersonalen. När användarna ser att dashboarden svarar på deras frågor blir det naturligt att bygga vidare med fler mätpunkter, rapporter och automatiserade larm. Sensor-Online kan hjälpa till från val av fältutrustning och datainsamling till en tydlig vy för hela anläggningen.
Som Sveriges största leverantör inom området, med erfarenhet från många branscher, hjälper vi gärna er att reda ut tekniken och välja en lösning som passar era förutsättningar. Kontakta oss på info@nodeledge.se eller ring +46(0)500 6000 22. När kompressordriften blir synlig i realtid får ni inte bara fler mätvärden – ni får lugnare drift, säkrare prioriteringar och ett bättre underlag för varje nästa åtgärd.